Гэтая мадэль пабудавана як спецыялізаваны
гідраўлічны прэс з ЧПУ для штампоўкі металу, а не як звычайны майстэрскі прэс. Кіраванне з ЧПУ дазваляе аператару ўсталёўваць хуткасць набліжэння, хуткасць націску, мэтавую сілу, час знаходжання і хуткасць вяртання як незалежныя сегменты. Гэты профіль мае значэнне для прагрэсіўных інструментаў і інструментаў для штампоўкі з адным ударам: слізгаць можа хутка перамяшчацца да штампа, запавольвацца праз разрэз або форму, утрымліваць ціск, каб завяршыць пластычную плынь, а потым вяртацца, не націскаючы на інструмент. У выніку менш удараў па калонах, менш задзірын на дэталях і больш прадказальны цыкл для ліній з спіральнай падачай або ручной загрузкай.
Пакупнікам, якія шукаюць
гідраўлічны прэс для штампоўкі з чатырма калонкамі, звычайна патрабуецца больш, чым сырой танаж. Ім патрэбна рама, якая не будзе хіліцца пры з'яўленні нецэнтральных нагрузак, калоны, якія захоўваюць накіраванне пасля тысяч удараў, і гідраўлічная схема, якая можа ўтрымліваць сілу без дрэйфу. Чатыры прэцызійныя калоны і накіроўвалыя гільзы на гэтым прэсе забяспечваюць вертыкальную дакладнасць праз ход. Паверхні калон апрацаваны для павышэння зносаўстойлівасці, таму рухомы валік не губляе паралельнасці па меры назапашвання гадзін вытворчасці. Ціск, ход, хуткасць і час вытрымкі рэгулююцца ў залежнасці ад працэсу, так што адна машына можа апрацоўваць нарыхтоўку, неглыбокую выцяжку, праколванне і каліброўку пры змене набору штампаў.
Як
гідраўлічны прэс для ліставога металу , машына прызначана для матэрыялаў з вугляродзістай сталі, нержавеючай сталі, алюмінію і медзі, якія выкарыстоўваюцца ў кранштэйнах, вечках, панэлях і канструкцыйных штампоўках. Тыповыя станцыі ўключаюць гашэнне плоскіх узораў, фарміраванне фланцаў, чаканку паверхняў для сядзення і аперацыі паўторнага ўдару пасля папярэдняга ўдару. Адкрытая кампаноўка з чатырма калонамі дае доступ да наладчыкаў штампаў з чатырох бакоў, што скарачае замену штампаў у параўнанні з
прэсам з закрытай рамай аналагічнага танажу . Т-вобразныя прарэзы на падпорцы і рухомым валіку спрашчаюць заціск штампа, а дзённае святло і ход можна задаць у залежнасці ад вышыні інструмента, каб прэс не быў занадта вялікім для працы і не занадта кароткім для наступнага штампа.
Кантроль і бяспека разглядаюцца як вытворчыя функцыі, а не дадатковыя. Інтэрфейс ЧПУ захоўвае рэцэпты для розных штампаў, таму пераход - гэта выклік рэцэпту плюс праверка заціску штампа, а не поўны скід клапанаў і канцавых выключальнікаў. Запуск дзвюма рукамі, аварыйная прыпынак і пачатковая ўстаноўка штампа зніжаюць верагоднасць ненаўмыснага ўдару. Дадатковыя светлавыя заслоны і блакіроўкі могуць быць убудаваны, калі гэтага патрабуе лінейны стандарт. Гідраўлічная магутнасць падбіраецца да абранага танажу, таму энергія прастою і шум застаюцца пад кантролем; контур уладкованы для плыўнай дэкампрэсіі для абароны ўшчыльненняў і пазбягання слядоў удараў на гатовых дэталях.
Стабільнасць працэсу - гэта тое, чаму заводы пераносяць працу па штампоўцы на
чатырохкалонную гідраўлічную платформу з ЧПУ . Механічныя прэсы забяспечваюць фіксаваную крывую ходу. Гэты прэс забяспечвае
запраграмаваную крывую сілы-пазіцыі . Калі таўшчыня матэрыялу змяняецца, цыкл ЧПУ можа дасягаць зададзенай сілы або зададзенага ніжняга становішча, што захоўвае памер адтуліны, вугал фланца і якасць абрэзу ўнутры допуску. Паўторнае пазіцыянаванне ў сістэме навядзення вызначана для работ з дакладнай фармоўкай, падтрымліваючы другасныя аперацыі, для якіх у адваротным выпадку спатрэбіцца асобны прэс для праклейвання.
Адной і той жа вытворчай ячэйцы часта патрэбны роднасныя машыны для астатняй часткі тэхналагічнага ланцужка. Пасля асноўнага ўдару многія цэхі перамяшчаюць нарыхтоўку на
чатырохкалонны гідраўлічны гашальны прэс, калі макет рэзкі прызначаны і цыкл павінен заставацца хуткім. Адлітыя пад ціскам або штампаваныя алюмініевыя дэталі, якія ўсё яшчэ нясуць успышку, можна адправіць на
чатырохкалонны прэс для абрэзкі ліцця пад ціскам замест таго, каб займаць станцыю штампоўкі. Кранштэйны кузава і дэталі шасі, якія маюць агульныя планы па якасці аўтамабіляў, звычайна працуюць побач з
чатырохкалонным гідраўлічным прэсам для аўтазапчастак, таму стандарты інструментаў і навучанне аператараў застаюцца нязменнымі. Калі наступная аперацыя - гэта фармаванне кубка або рондаля, а не плоскі ўдар,
гідраўлічны прэс з чатырма калонкамі глыбокай выцяжкі бярэ на сябе больш глыбокі ход і кантроль над трымальнікам нарыхтоўкі. Звязванне гэтых старонак у рамках аднаго заводскага стандарту захоўвае рашэнне аб куплі і наступны план запасных частак у рамках адной рамкі.
Сталёвая рама, зварка, зняцце напружання і механічная апрацоўка валікаў кантралююцца, таму геаметрыя, якая вымяраецца пры зборцы, - гэта геаметрыя, якая застаецца на падлозе. Перад адпраўкай правяраюцца накіроўвалыя паверхні і
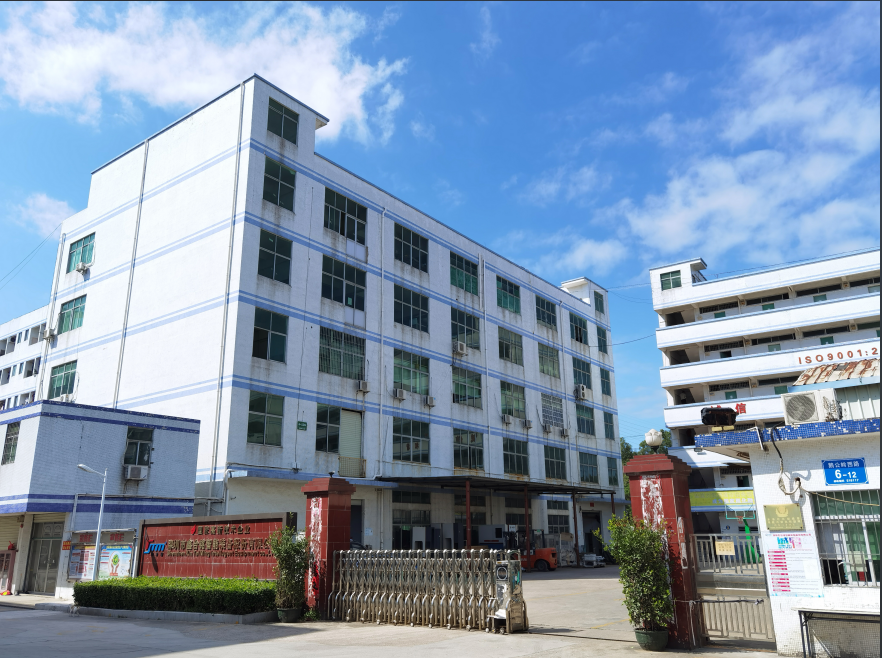
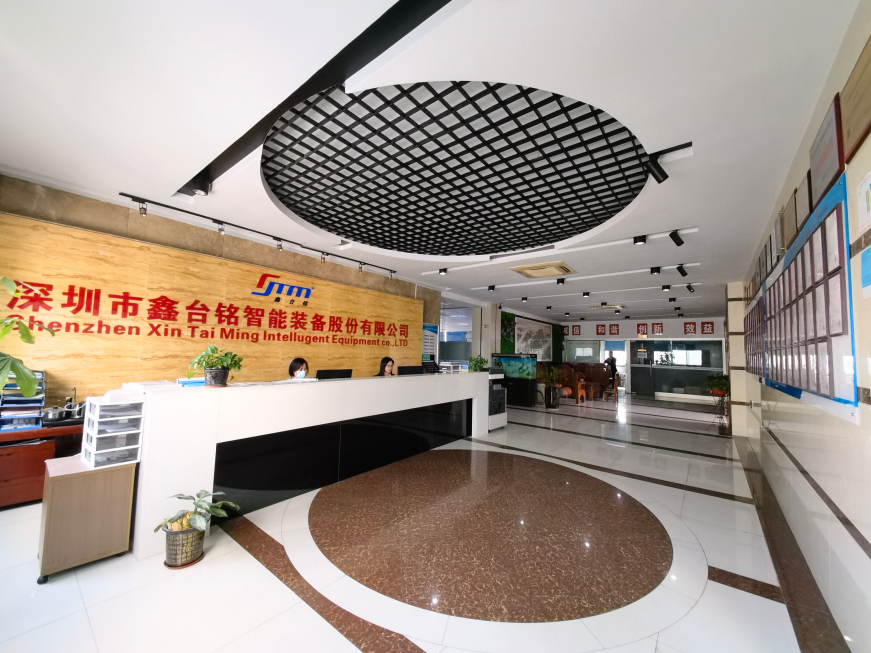
гідраўлічная чысціня . Кампанія працуе са сваёй штаб-кватэры ў Лунган, Шэньчжэнь, і вытворчай базы ў Фучжоу, Цзянсі, з сістэмамі ISO9001, ISO14001 і ISO45001, якія ахопліваюць праектаванне, зборку і дастаўку. Танаж, памер стала, ход, дзённае асвятленне і структура рэцэпту ЧПУ пацвярджаюцца чарцяжом штампа заказчыка перад выпускам машыны, што дазваляе пазбегнуць прэса, які знаходзіцца толькі «дастаткова блізка» пасля яго прыбыцця.
Заўвагі па ўжыванні для ўводу ў эксплуатацыю простыя. Пацвердзіце вышыню зачыненай формы супраць дзённага святла і ходу. Пацвердзіце, што запланаваны танаж уключае маржу для нержавеючай або высокатрывалай сталі, калі гэтыя маркі ёсць у прагнозе. Усталюйце кропку запаволення ЧПУ над матэрыялам, каб інструмент не ўваходзіў у разрэз з вялікай хуткасцю. Выкарыстоўвайце dwell толькі столькі, колькі патрэбна форме; дадатковы час утрымання спальвае энергію і цяпло без павышэння дакладнасці. Падтрымлівайце калонкі ў чысціні, а алей - у межах названага класа чысціні. Гэтыя чатыры звычкі вызначаюць, ці застанецца прэса штампоўкай, ці стане тэмай абслугоўвання.
Калі бягучы працэс уяўляе сабой
зношаны механічны прэс ,
вялікі гідраўлічны прэс або іх сумесь, гэты
чатырохкалонны гідраўлічны прэс з ЧПУ для штампоўкі - гэта машына, якая забяспечвае кантроль сілы, доступ для замены штампа і праграмуемы цыкл на адной чатырохкалоннай платформе. Адпраўце чарцёж дэталі, матэрыял, таўшчыню, неабходную прадукцыйнасць і памер штампа. Канфігурацыя будзе ўзгоднена з гэтым заданнем замест таго, каб прымусова перамяшчаць заданне на кадр каталога, які не падыходзіць.






 Contact Now